
Статьи
Арматурный стержень — это позвоночник любой железобетонной конструкции. От того, насколько грамотно он будет подготовлен, зависит несущая способность фундамента, монолитного перекрытия или колонн. В среде дилетантов и даже некоторых нерадивых прорабов до сих пор жив миф: арматуру можно резать чем угодно, хоть болгаркой на высоких оборотах, хоть тупой ножовкой. Главное — разделить металл. Это опасное заблуждение. Неправильный рез снимает упрочнение на участке и выводит стержень из проектной схемы — а это вопрос не эстетики, а запаса несущей способности. В этой статье мы разберём, чем на самом деле нужно резать арматуру, чтобы сохранить её паспортную прочность, сэкономить время и не получить травму.
В этой статье мы разберем, чем на самом деле нужно резать арматуру, чтобы сохранить её паспортную прочность, сэкономить время и не получить травму. Кто выполняет резку арматуры на станках — смотрите в каталоге портала.
Почему способ реза критически важен: физика процесса
Прежде чем переходить к инструментам, важно понять, что происходит со сталью в месте реза. Арматура А500С и А600 — термомеханически упрочнённая, А400 — обычная горячекатаная. Именно первые теряют прочность при нагреве, а потому требовательны к способу резки; на А400 перегрев сказывается слабее, но обезуглероживание кромки вредит и ей. Любой рез — это термическое и механическое воздействие:
- Термический отпуск. При резке абразивным кругом температура в зоне контакта доходит до 600–800 °C, а то и выше. Арматура классов А500С и А600 — термомеханически упрочнённая: её прочность держится на структуре, полученной при контролируемом охлаждении с прокатного нагрева. Нагрев выше 350–400 °C запускает отпуск, и на участке реза металл возвращается в состояние обычной горячекатаной стали — с меньшим расчётным сопротивлением. Внешне стержень не меняется: он не треснет и не «лопнет», просто в проектной схеме этот участок перестаёт быть тем, что заложено в расчёте. При сильном перегреве добавляется обезуглероживание кромки. Именно поэтому способ резки важен не для «красоты торца», а для того, чтобы несущая способность стержня осталась проектной.
- Механическая деформация. Слишком медленные методы (например, ручная ножовка по металлу) требуют колоссального давления. Если полотно тупое, рабочий буквально «пилит» сталь, сминая ее волокна. На торце образуется наплыв (грат) и микрозаусенцы. При вязке каркаса проволока цепляется за эти заусенцы, узел получается слабым. Снимают заусенец на ленточнопильном станке или шлифовкой, если партия идёт на ответственный узел.
- Овальность и отклонение от угла. Рез должен быть строго перпендикулярен оси стержня. Косой рез создает внецентренное сжатие в узле. Если вы режете арматуру для нахлеста, косой торец крадет полезную площадь соприкосновения.
Способ №1: Ручной инструмент (Арматурные кусачки и болторезы)
Это самый надежный, хотя и физически затратный метод. Принцип работы основан на деформации сдвига. Челюсти инструмента не режут, а переламывают сталь, сжимая ее с двух сторон.
- Как это работает: Губки с победитовыми или калеными вставками захватывают стержень. При сведении рукояток создается усилие в несколько тонн, которое превышает предел текучести стали на узком участке. Металл не плавится и не истирается, он скалывается.
- Влияние на прочность: Нулевое. Структура стали за пределами губок остается нетронутой. Нет ни нагрева, ни микротрещин от абразива. Торец получается ровным, без термического отпуска металла.
- Когда использовать: Идеально для арматуры диаметром до 12–14 мм. Для резки в поле, где нет электричества. Для подготовки закладных, где важна идеальная геометрия торца. Профессиональные гидравлические болторезы легко справляются и с 20-миллиметровым стержнем, но весят немало.
- Типичная ошибка: Использование дешевого болтореза из мягкой стали. Губки быстро завальцовываются, начинают не резать, а плющить арматуру, создавая опасный заусенец. Инструмент должен быть предназначен именно для работы с арматурой (rebar cutter).
Требуется разрезать арматуру?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Способ №2: Электрические и гидравлические станки (Правильный промышленный стандарт)
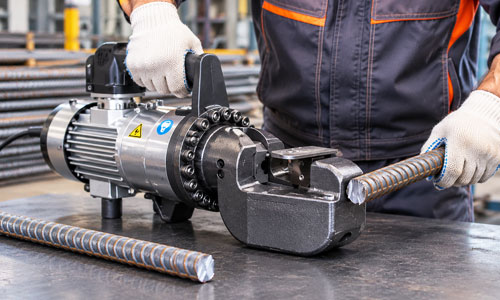
На любой профессиональной стройке арматуру режут на станках. Это гильотинный тип реза (ножницы).
- Как это работает: Стержень укладывается в направляющие станка. Сверху опускается мощный нож (или смыкаются две челюсти), приводимый в действие электромотором или гидроприводом. Рез происходит за доли секунды.
- Влияние на прочность: Исключительно положительное. Резка происходит настолько быстро, что сталь просто не успевает прогреться. Происходит чистый сдвиг. Кристаллическая решетка остается стабильной.
- Когда использовать: При больших объемах. Станки режут арматуру диаметром от 4 до 40 мм (в зависимости от модели). Это единственный способ обеспечить идеальную повторяемость длины и перпендикулярность реза на сотнях одинаковых хлыстов. На портале резку арматуры выполняют по спецификации: класс, диаметр, длины, количество.
- Нюанс: После станка на торце может остаться небольшой плоский участок (зона смятия). Для ответственных конструкций, где важен каждый миллиметр расчетной длины, этот участок учитывают, либо после станка делают допуск на последующую обработку.
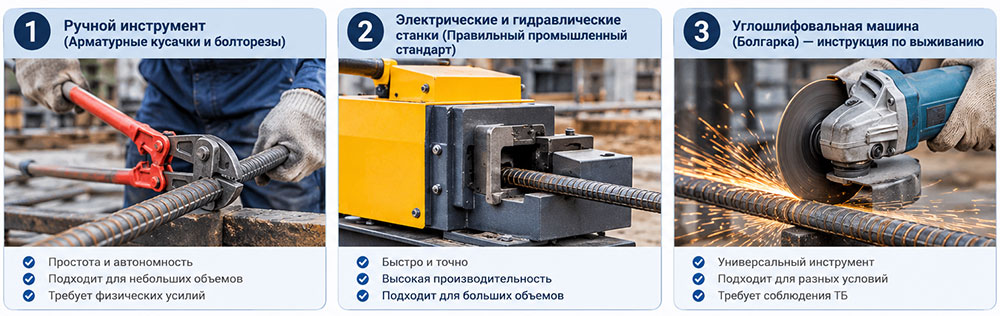
Способ №3: Углошлифовальная машина (Болгарка) — инструкция по выживанию
Болгарка — самый популярный и одновременно самый опасный для прочности арматуры инструмент. Если на объекте вы видите, как рабочий режет десятку 125-м кругом за 5 секунд — прочность этого стержня под большим вопросом.
Однако полностью отказаться от УШМ нельзя. Она незаменима при сложной вязке, когда нужно подрезать уже смонтированный каркас в неудобном месте.
Как резать болгаркой, не убивая прочность:
- Толщина диска — не более 1.0–1.2 мм. Используйте только ультратонкие отрезные диски по металлу. Толстый диск (2.5 мм) не режет, а трет и сжигает сталь, создавая огромную зону термического влияния (ЗТВ).
- Обороты. Используйте маломощную УШМ (до 1000 Вт) или модель с регулировкой оборотов. Оптимальная скорость — не выше 8000–9000 об/мин. Высокие обороты вызывают мгновенный перегрев.
- Техника реза. Никаких длительных нажатий. Рез делается в три касания: прижали диск, сделали неглубокую засечку (0.5 мм), отпустили, дали стали остыть 2-3 секунды, повторили. Арматура 12 мм должна разрезаться за 4–5 таких подходов. Да, это дольше, чем давить в пол, но только так вы сохраните свойства стали.
- Охлаждение. При резке ответственных узлов (например, обвязка свай) держите под рукой бутылку с водой и периодически смачивайте место реза. Это полностью снимет термический шок.
- Финишная обработка. После тонкого диска остается острый, как бритва, край. Его обязательно нужно пройти напильником или тем же диском под углом 45 градусов, сняв фаску. Это уберет концентратор напряжений.
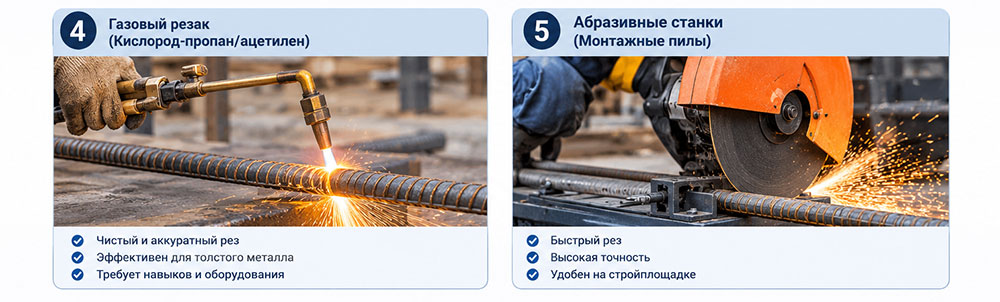
Способ №4: Газовый резак (Кислород-пропан/ацетилен)
Категорически запрещен для подготовки арматуры, которая пойдет в бетон.
Температура пламени достигает 2000–3000 °C. Сталь не просто режется, она выгорает. Вокруг линии реза образуется зона отпуска шириной в 1–2 сантиметра. Металл в этой зоне становится мягким, как пластилин, и полностью теряет свои конструкционные свойства. Использование арматуры, отрезанной газом, в несущих конструкциях — это грубейшее нарушение СНиП и прямой путь к катастрофе. Газовый резак допустим только для чернового демонтажа старых металлоконструкций.
Способ №5: Абразивные станки (Монтажные пилы)
Технически это та же болгарка, но стационарная. Отрезной диск большого диаметра крутится на низких оборотах, а арматура подается к нему рычагом.
- Плюсы: Идеально ровный угол 90 градусов.
- Минусы для прочности: Из-за большого пятна контакта диска и металла нагрев происходит мгновенно. Если на станке стоит стандартный диск толщиной 2.5–3 мм, вы получите ту же пережженную, хрупкую сталь.
- Как исправить: Использовать только специализированные твердосплавные диски (ТСТ) для арматуры. Они не имеют абразивной крошки, а состоят из зубьев с напайками. Они не жгут, а выгрызают металл. Рез получается чистым, но такие диски стоят дорого и боятся гвоздей или случайных камней в б/у арматуре.
Сравнительная таблица методов
| Метод | Влияние на прочность | Скорость | Идеальный диаметр | Типичная ошибка |
|---|---|---|---|---|
| Ручные кусачки | Сохраняют на 100% | Низкая | до 14 мм | Использование тупого инструмента |
| Станок (гильотина) | Сохраняют на 100% | Высокая | 6–32 мм | Игнорирование зоны смятия при точных расчетах |
| Болгарка (ультратонкий диск) | Сохраняют при строгом контроле | Средняя | Любой | Давление на диск и высокие обороты |
| Монтажная пила (ТСТ) | Сохраняют | Высокая | Любой | Использование обычного абразивного круга |
| Газовый резак | Убивают (отпуск металла) | Высокая | Любой | Применение в ЖБИ |
Чек-лист: 5 признаков того, что арматура после реза стала опасной
Перед тем как отправить нарезанные хлысты в вязку, проведите быстрый визуальный и тактильный контроль:
- Цвет торца. Если торец и зона вокруг него синие, черные или радужные — сталь перегрета. Такой пруток отложите в сторону, его нельзя использовать в ответственных узлах.
- Оплавленные капли. Наличие застывших шариков металла на торце говорит о том, что сталь закипела. Прочность на этом участке не гарантирована, в ответственные узлы такой стержень не пускают.
- Грат и заусенцы. Проведите пальцем в перчатке от центра к краю. Если палец цепляется — при вязке проволока порвется, а узел ослабнет. Снимите фаску.
- Овальность. Посмотрите на торец строго сверху. Если вместо круга вы видите овал — инструмент был изношен или заточен неправильно. Такой стержень будет сложно уложить в плотный каркас.
- Обезуглероженная кромка. Серая, рыхлая полоса у торца говорит о сильном перегреве: углерод выгорел, и прочность этого участка ниже. Такой стержень в ответственные узлы не ставят.
Заключение: Золотой стандарт стройки
В профессиональном монолитном строительстве алгоритм всегда один:
- Потоковая нарезка: Весь погонаж режется на гидравлическом станке-гильотине. Это база — и именно её берут на подряд, если объём большой: резка арматуры по чертежу.
- Подгонка на месте: Все сложные запилы, вырезы под нахлесты и работа внутри уже связанной клетки делаются маломощной болгаркой с диском 1.0 мм в несколько щадящих проходов.
- Контроль: Прораб или инженер ПТО выборочно проверяет торцы на предмет перегрева перед допуском бригады вязальщиков.
Дальше стержни идут в сварку арматуры или в изготовление изделий из арматуры — каркасы, сетки, закладные. Экономия на правильном инструменте или лишние 10 секунд на качественный рез никогда не окупят рисков. Помните: железобетон прощает многое, но нарушение структуры арматурного стержня он не простит никогда. Если из нарезанных стержней собирают закладные детали, к торцу предъявляют те же требования, что к сварному шву: перпендикулярность и отсутствие заусенца. Выбирайте сдвиг, а не плавление.
19.11.2026


